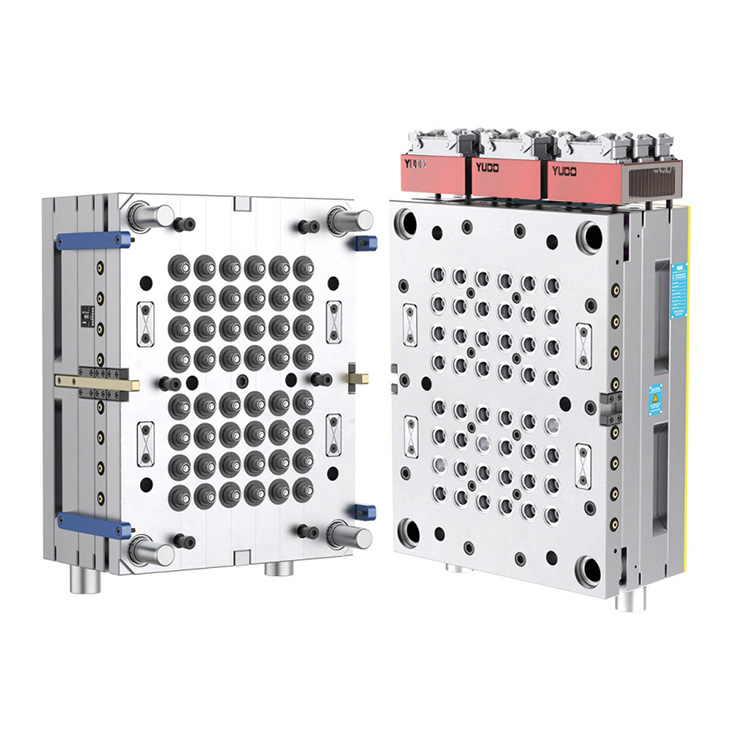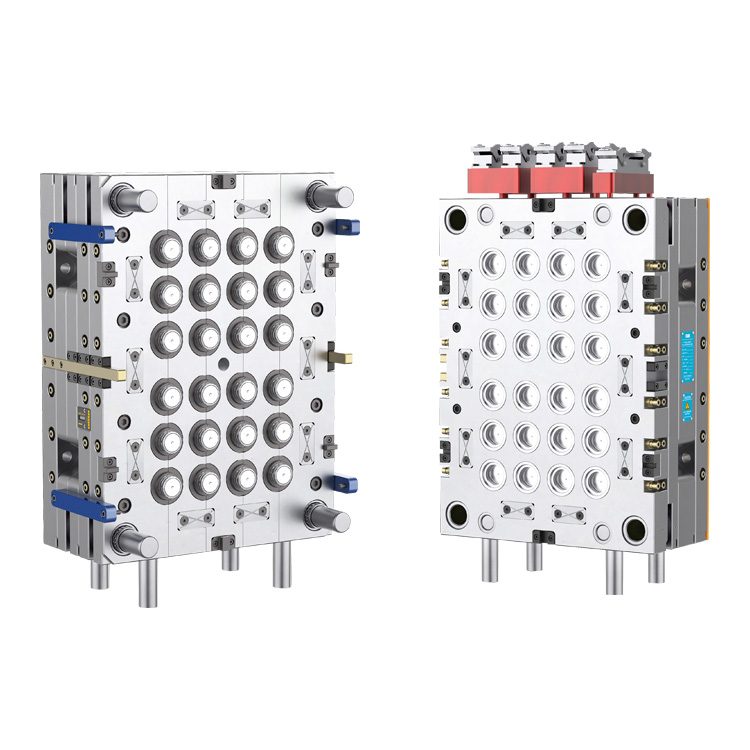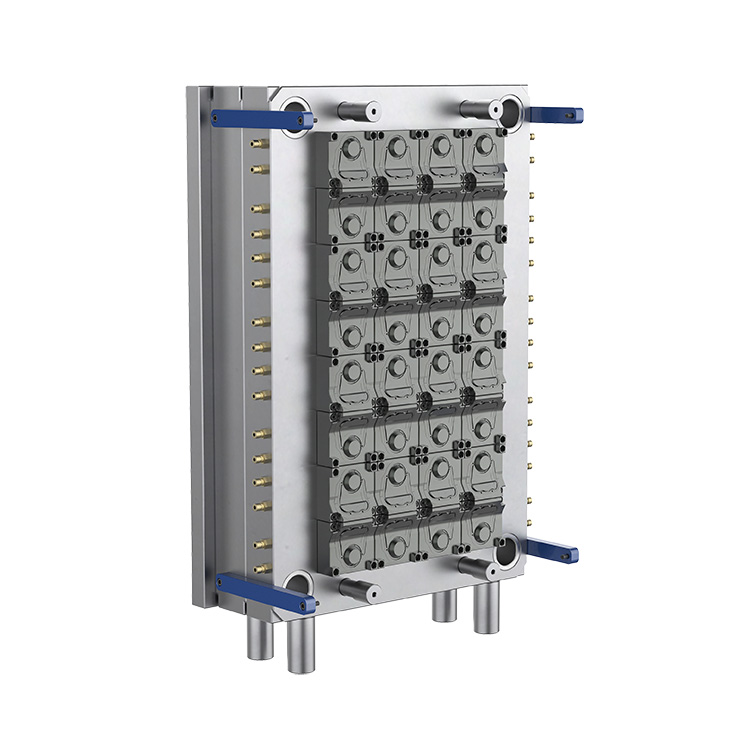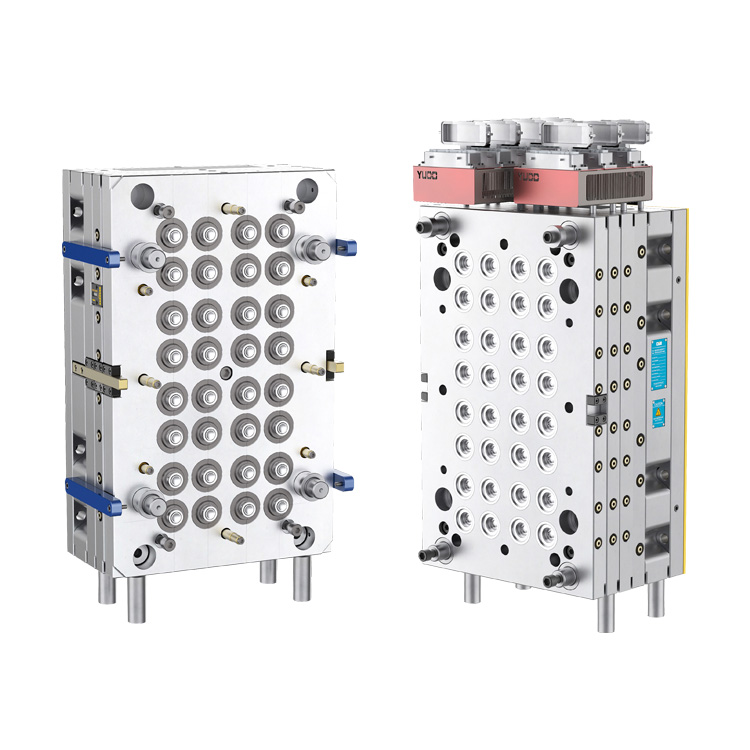
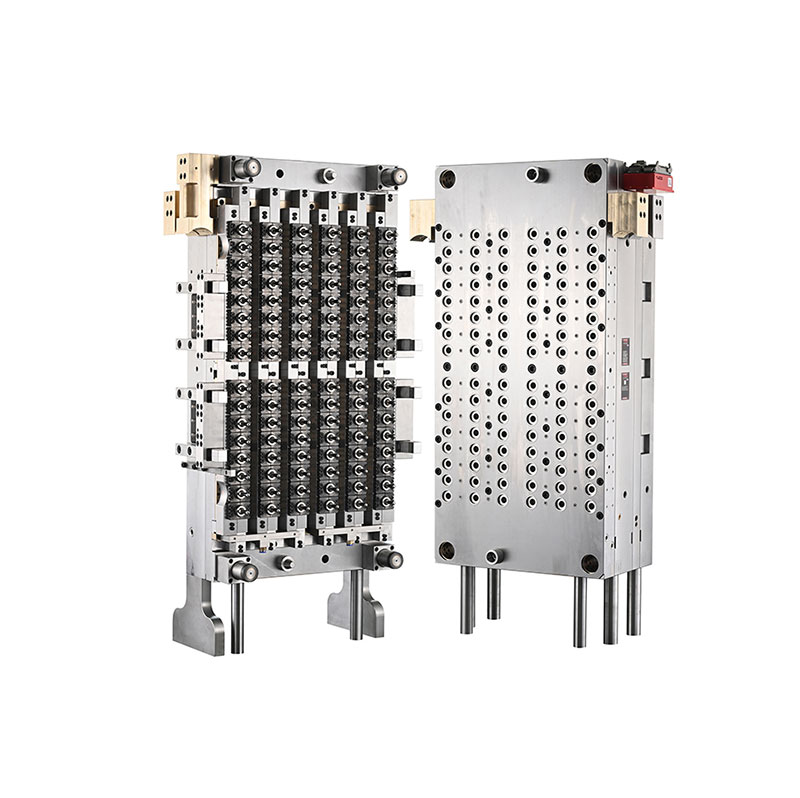
Daelong, produsen cetakan injeksi yang berbasis di Tiongkok dengan pengalaman industri lebih dari 30 tahun, menyediakan solusi perkakas presisi untuk produksi kemasan plastik bervolume tinggi. ItuCetakan Preform Hewan Peliharaan 96-rongga 29 25 Leher Dengan Gerbang Katup Jarumdirancang untuk memenuhi tuntutan manufaktur PET preform, menggabungkan tata letak rongga tinggi, sistem hot runner yang terkontrol, dan kompatibilitas dengan peralatan produksi otomatis untuk mendukung keluaran yang konsisten untuk aplikasi pengemasan minuman, makanan, dan bahan kimia sehari-hari.
Cetakan PET preform berkinerja tinggi secara langsung mempengaruhi efisiensi produksi, konsistensi dimensi, pemanfaatan bahan, dan kualitas botol hilir. Konfigurasi 96 rongga memungkinkan produsen menghasilkan beberapa bentuk awal di setiap siklus injeksi, sementara sistem hot runner gerbang katup jarum membantu mengontrol pengiriman lelehan di masing-masing gerbang. Bagi produsen yang menggunakan mesin cetak injeksi Nestal yang kompatibel dan otomatisasi robot lima stasiun, desain cetakan yang tepat dapat mendukung produksi yang stabil dan berulang. Artikel ini menjelaskan prinsip kerja cetakan, pilihan bahan utama, keunggulan teknik, kriteria pemilihan, persyaratan pemeliharaan, dan pertimbangan praktis untuk mengevaluasi investasi cetakan PET preform rongga tinggi.
Bentuk awal PET adalah komponen cetakan injeksi yang kemudian dipanaskan kembali dan dicetak dengan cara diregangkan ke dalam botol atau wadah lainnya. Dimensi, distribusi material, geometri leher, dan kondisi permukaannya mempengaruhi kinerja kemasan akhir.
Cetakan 96 rongga berisi 96 posisi rongga individu, memungkinkan sistem cetakan injeksi yang dikonfigurasi dengan benar untuk membentuk hingga 96 bentuk awal dalam satu siklus pencetakan lengkap. Pengaturan ini sangat cocok untuk produsen yang mencari kapasitas produksi besar tanpa bergantung pada banyak mesin cetak terpisah.
Spesifikasi neck 29/25 mengidentifikasi desain neck-finish yang diinginkan. Pembeli harus memastikan profil benang yang tepat, dimensi penyegelan, kompatibilitas penutupan, dan gambar ujung leher yang relevan sebelum memesan. Detail ini menentukan apakah bentuk awal yang telah selesai akan sesuai dengan proses tutup dan peniupan botol yang diinginkan.
Menurut informasi produk Daelong, cetakan ini dirancang untuk mesin cetak injeksi Nestal yang dilengkapi dengan sistem robot lima stasiun. Kompatibilitas sebenarnya harus dikonfirmasikan terhadap model mesin pembeli, dimensi pelat, kapasitas injeksi, dan konfigurasi otomatisasi.
Dalam cetakan injeksi rongga tinggi, mendistribusikan PET cair secara merata ke seluruh rongga merupakan tantangan teknis yang besar. Variasi suhu leleh, tekanan, hambatan aliran, atau kinerja gerbang dapat menyebabkan perbedaan berat bentuk awal, tampilan, dan akurasi dimensi.
Sistem hot runner gerbang katup jarum menggunakan pin katup yang dapat digerakkan untuk mengontrol pembukaan dan penutupan gerbang. Sistem ini dirancang untuk mengelola masuknya lelehan ke setiap rongga dan dapat membantu menghasilkan area gerbang yang lebih bersih dan pengisian yang lebih konsisten bila dirancang, dipelihara, dan disinkronkan dengan proses injeksi dengan benar.
Daelong menetapkan sistem hot runner gerbang katup seri PC-VG untuk model ini. Hasil akhir bergantung pada keseluruhan desain hot runner, kondisi pin katup, kontrol suhu, pengaturan injeksi, kinerja pendinginan, dan persiapan resin PET. Pembeli harus meminta uji coba cetakan dan evaluasi sampel untuk memverifikasi kinerja dalam kondisi pengoperasian sebenarnya.
Pemilihan material sangat penting untuk cetakan PET preform dengan rongga tinggi karena masing-masing komponen mengalami kombinasi panas, tekanan, gesekan, dan gerakan mekanis berulang yang berbeda. Baja perkakas dan material hot runner yang sesuai membantu mendukung stabilitas dimensi, ketahanan aus, dan pengoperasian jangka panjang yang andal.
Tabel berikut merangkum bahan dan informasi teknik yang diterbitkan oleh Daelong untuk cetakan ini.
| Komponen | Materi yang Ditentukan | Kekerasan yang Diterbitkan | Tujuan Rekayasa |
|---|---|---|---|
| Rongga dan inti | Baja Jerman 2316 | HRC 42–45; pengerasan presisi hingga HRC 50–54 | Membentuk geometri preform dan mendukung ketahanan aus |
| Cincin leher | Baja Jerman 2316 | HRC 45–50 | Membentuk antarmuka penutup dan penutup leher |
| Pin katup | Baja SKD51 Jepang | HRC 58–60 | Mengontrol pembukaan dan penutupan gerbang |
| Nozel pelari panas | tembaga berilium AS | HRC 37 | Mendukung perpindahan panas pada rakitan nosel |
| Pelat berjenis | baja H13 | HRC 35–38 | Mendukung struktur manifold hot runner |
| Pelat dasar | Baja perkakas P20 | HRC 27–32 | Memberikan dukungan struktural untuk perakitan cetakan |
Catatan: Nilai kekerasan di atas mengikuti spesifikasi yang dipublikasikan pada halaman produk. Pembeli harus mengkonfirmasi sertifikat bahan akhir, kondisi perlakuan panas, spesifikasi komponen, dan catatan inspeksi dalam dokumentasi teknis yang disetujui.
Daelong juga melaporkan toleransi pemesinan sebesar 0,003–0,005 mm, kemampuan pertukaran komponen hingga 90%, dan konsentrisitas ketebalan dinding bentuk awal ±0,0075 mm pada L = 100 mm. Ini adalah poin evaluasi teknis yang penting; metode pengukurannya, lokasi inspeksi, dan kriteria penerimaannya harus disepakati sebelum penerimaan produksi.
Keuntungan utama dari konfigurasi 96 rongga adalah kemampuannya untuk membentuk banyak bentuk awal dalam setiap siklus. Jika dipasangkan dengan mesin injeksi berukuran sesuai, pengisian seimbang, pendinginan efektif, dan penanganan otomatis, tata letak ini dapat membantu produsen meningkatkan output sekaligus memanfaatkan ruang produksi dengan lebih baik.
Namun, jumlah aktual preform yang dapat diterima yang diproduksi per jam bergantung pada waktu siklus, ketersediaan mesin, stabilitas proses, pemeliharaan terencana, dan persentase suku cadang yang ditolak. Oleh karena itu, perencanaan produksi harus menggunakan data uji coba yang terverifikasi daripada jumlah rongga saja.
Bobot bentuk awal yang konsisten, dimensi leher, dan ketebalan dinding sangat penting untuk pencetakan regangan-tiup hilir. Perbedaan antar rongga dapat menyebabkan distribusi material tidak merata, kekuatan botol tidak konsisten, atau peningkatan tingkat penolakan.
Hot runner yang dirancang dengan baik, komponen cetakan yang diproduksi secara akurat, dan pendinginan yang seimbang dapat membantu mengurangi variasi ini. Pengambilan sampel rutin dan identifikasi rongga berguna untuk mendeteksi masalah sebelum masalah tersebut mempengaruhi batch produksi yang besar.
Daelong mengidentifikasi struktur rongga yang dapat dipertukarkan sebagai salah satu keunggulan teknik cetakan. Komponen yang dapat diganti dapat menyederhanakan pemeliharaan yang ditargetkan karena bagian yang aus atau rusak dapat diservis tanpa mengganti seluruh rakitan cetakan.
Pembeli harus mengonfirmasi cakupan pertukaran yang sebenarnya, ketersediaan suku cadang, prosedur penggantian, dan persyaratan verifikasi dimensi. Detail ini membantu tim pemeliharaan memperkirakan waktu henti dan menyiapkan inventaris cadangan yang sesuai.
Pembuatan preform berkecepatan tinggi tidak hanya bergantung pada kinerja injeksi. Penanganan robot, pendinginan, pengangkutan, inspeksi, dan peralatan peniup hilir harus bekerja sama. Kompatibilitas dengan sistem otomasi yang dimaksudkan membantu mengurangi penanganan manual dan mendukung alur kerja produksi yang lebih dapat diprediksi.
Hasil akhir leher 29/25 dan tata letak 96 rongga membuat jenis cetakan ini relevan untuk operasi pengemasan yang memerlukan bentuk awal PET dalam jumlah besar. Kesesuaian botol jadi bergantung pada desain leher, berat bentuk awal, kadar resin, geometri botol, dan kondisi pengisian yang diinginkan.
Tidak semua lapisan leher 29/25 dapat dipertukarkan dengan setiap tutup botol atau saluran pengisian. Produsen harus memverifikasi gambar penutupan, fitur anti rusak, persyaratan penyegelan, dan standar pengemasan yang berlaku sebelum melakukan desain cetakan.
Memilih cetakan dengan rongga tinggi memerlukan peninjauan terhadap sistem produksi yang lengkap daripada perbandingan jumlah rongga atau harga pembelian saja. Cetakan yang sesuai secara teknis harus sesuai dengan mesin, resin, desain botol, target produksi, dan sumber daya pemeliharaan yang tersedia di pabrik.
Untuk detail produk tambahan, tinjau cetakan PET preform 96 rongga 29/25 leher dengan gerbang katup jarum dan rangkaian solusi cetakan PET preform yang lebih luas.
Bahkan cetakan yang dirancang secara presisi memerlukan perawatan rutin untuk mempertahankan kinerja yang konsisten. Dalam sistem 96 rongga, masalah kecil yang mempengaruhi beberapa rongga dapat menyebabkan sejumlah besar komponen cacat jika tidak terdeteksi.
Pemeliharaan preventif dapat mengurangi waktu henti yang tidak terduga dan membuat penggantian komponen lebih dapat diprediksi. Interval perawatan yang tepat harus didasarkan pada kondisi produksi, kualitas resin, jam pengoperasian, hasil pemeriksaan, dan rekomendasi pabrikan.
Cetakan PET preform 96 rongga berisi 96 rongga cetakan dan dapat menghasilkan hingga 96 preform per siklus injeksi lengkap ketika semua rongga beroperasi dengan benar. Output produksi aktual bergantung pada waktu siklus, kinerja mesin, dan tingkat penerimaan produk.
Penunjukan 29/25 mengidentifikasi konfigurasi neck-finish yang diinginkan. Dimensi yang tepat dan antarmuka penutupan harus dikonfirmasi menggunakan gambar teknik yang disetujui untuk memastikan kompatibilitas dengan desain tutup dan botol yang dipilih.
Sistem gerbang katup jarum mengontrol masuknya lelehan melalui pin katup yang dapat digerakkan. Dengan desain dan pengaturan proses yang tepat, hal ini dapat meningkatkan konsistensi gerbang, mendukung pengisian yang terkontrol, dan mengurangi cacat terkait gerbang tertentu pada cetakan injeksi volume tinggi.
Daelong menetapkan kompatibilitas dengan mesin cetak injeksi Nestal yang dilengkapi dengan sistem robot lima stasiun. Model mesin yang tepat dan persyaratan antarmuka harus dikonfirmasi sebelum memesan, termasuk gaya penjepitan, kapasitas injeksi, dimensi pelat, dan detail otomatisasi.
Spesifikasi yang dipublikasikan meliputi baja Jerman 2316 untuk rongga, inti, dan cincin leher; Baja SKD51 Jepang untuk pin katup; tembaga berilium untuk nozel hot runner; Baja H13 untuk pelat manifold; dan baja perkakas P20 untuk pelat dasar. Persyaratan material akhir dan kekerasan harus dikonfirmasi dalam spesifikasi pembelian.
Produsen harus menjaga keseimbangan suhu hot runner, parameter injeksi yang tepat, pendinginan yang efektif, dan permukaan cetakan yang bersih. Pengambilan sampel rongga demi rongga secara teratur dan pemeliharaan preventif membantu mengidentifikasi penyimpangan sebelum menyebabkan penolakan yang meluas.
Memberikan gambar akhir leher, berat dan dimensi bentuk awal, tujuan penggunaan botol, model mesin injeksi, target produksi, spesifikasi resin, persyaratan otomatisasi, dan jadwal pengiriman yang diinginkan. Detail ini membantu pabrikan mengevaluasi kompatibilitas dan menyiapkan proposal yang lebih akurat.
Cetakan PET preform 96 rongga dengan sistem gerbang katup jarum dapat menjadi investasi berharga bagi produsen kemasan yang mencari kapasitas produksi tinggi, kualitas preform yang dapat diulang, dan kompatibilitas dengan operasi pencetakan injeksi otomatis. Nilai jangka panjangnya bergantung pada rekayasa presisi, bahan yang sesuai, pengisian dan pendinginan yang seimbang, integrasi mesin yang andal, dan pemeliharaan yang disiplin.
Daelong menggabungkan pengalamannya dalam pembuatan cetakan injeksi dengan desain produk yang ditujukan untuk produksi PET preform bervolume tinggi. Sebelum membuat keputusan pembelian, produsen harus mengevaluasi gambar teknis, memastikan kompatibilitas mesin, dan menetapkan kriteria penerimaan yang jelas untuk uji coba cetakan dan pengiriman akhir.
Mencari solusi cetakan PET preform yang andal untuk lini produksi Anda? Hubungi Daelonguntuk mendiskusikan spesifikasi leher 29/25, desain bentuk awal, konfigurasi alat berat, dan persyaratan keluaran. Kunjungi halaman produk atau hubungi kami untuk meminta detail teknis dan penawaran harga yang disesuaikan dengan kebutuhan produksi Anda.